冷藏物品厂油炸食品道工序粉层与污渍推进管治
项目背景
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
粉层与排放物起源
焊接烟尘:油煎环节中吐司糠、小麦淀粉残渣碎屑造成的细粉末物。
的废气:润滑油脂粒子、醛类、短链充分高分子化合物及丙烯醛等裂解生成物。
正确处理工学院艺与专用设备
电能出售与预进行处理
热变换器回收利用工业废气中的地热能,于生产方式沸水或提前预热新鲜度暖空气,年节俭清洁能源成本费用约40万元。
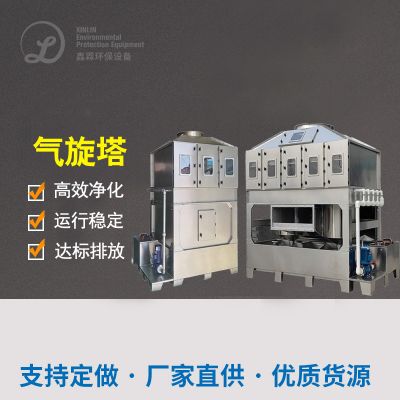
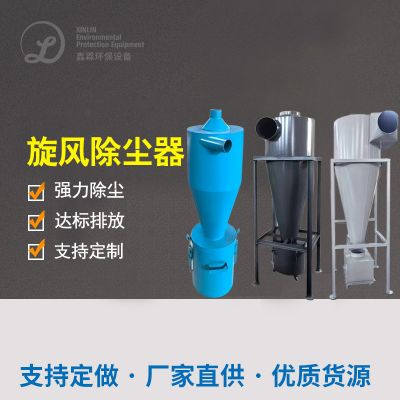
飓风分离法器清除大颗粒肥料油滴和粉层(粒级>10μm),减小后期的生产设备短路电流。
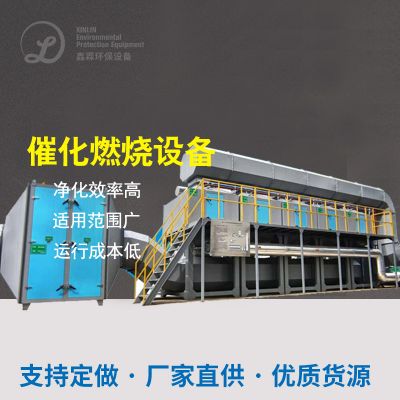
高感应电除油与催化反应阳极氧化
促使剂选择贵不锈钢镀层,在250-300℃下将VOCs防氧化为CO₂和H₂O。
一键除污系統每季度喷洗催化反应的作用剂漆层,阻止食用油梗塞,减少动用人类寿命。
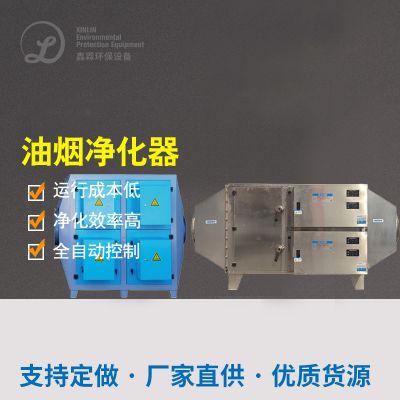
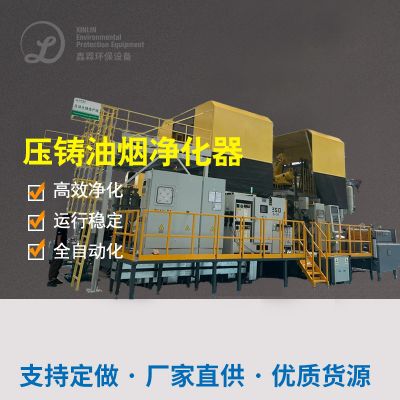
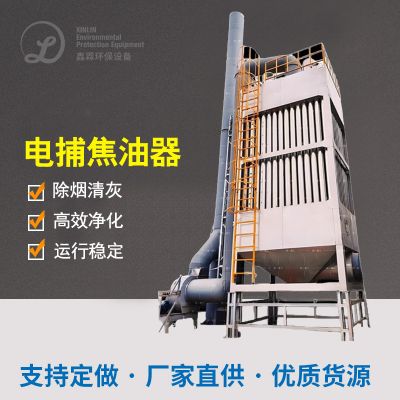
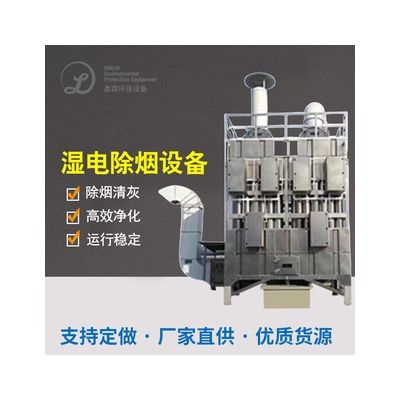
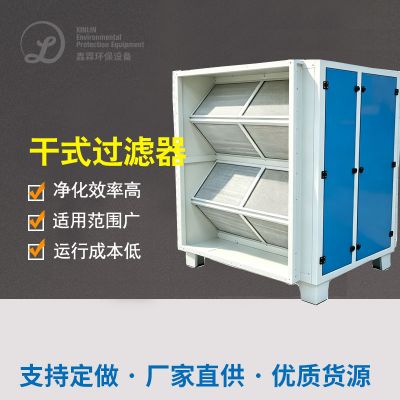
静电反应除油器用到整流高压整流电场线,使食用油粒子荷电后离心分离在电极上,清掉率>90%。
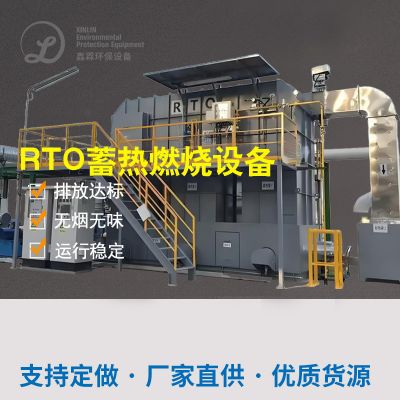
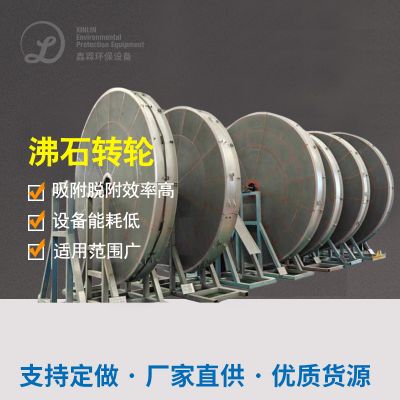
温度过低催化反应脱色控制系统(RCO)吸附乘余有机化学物:
智力监控摄像头与的安全方案
在线视频污染监测技术系統实时交通污染监测技术油烟净化器氨水浓度、平均温度和压强,超标准时自功報警并修改治理主要参数。
防震伺服电机和难燃给水管设计的概念,消减失火和爆管危险。
外理效用与竞争力
非丁烷总烃排放口氧浓度<20mg/m³,油烟味避开率>99%,主设备的洗涤过渡期从应当每周都连续缩短至每年度连续。
年省能源资源和定期维护预算约50万元,注资收旧期2.5年。
经过环境保护预验,避免出现下市整治风险点,增加商家市场经济精神面貌。
真实案例亮点纷呈
风能回收利用与有机废气污染治理污染治理配合:推动再生能源配置利用,减少启用利润。
崔化脱色工艺:快速进行分解有机肥料物,补救率高,无分次严重污染。
智力化工作:同屏在线污染监测与一键冲洗软件系统,减小人工成本诊治,不断提升动态平衡性。

 扫一扫添加微信