某煤矿业自然通风井产生煤层气中丁烷氨水浓度仅0.8%-1.2%,精准流量达200m³/s,传统的系统不可能解决。
解决重难点
:
二氧化氮浓硫酸浓度如果低于丙烷熔化上限,随便丙烷熔化不能够。
气体用户大,必须操作软件系统压变低以防止出现影晌巷道自然通风。
化解细则
:
用于
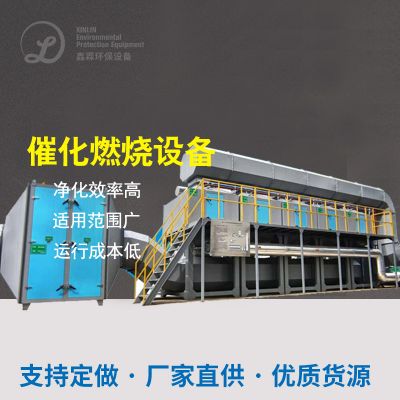
蜂窝式崔化硫化症状器
:
促使剂为铂-钯负债型,起燃高温仅350℃。
整体集成化热变换器,将氧化反应形成的回收利用用到提前预热进气,降底用电量。
传感器化的设计,压降<500Pa,转变狂风量因素。
启用大数据
:
丁烷祛除率>90%,单套控制系统年降碳CO₂当量130万吨,启动用电量较传统文化热防氧化降低了40%。
的行业发展上升趋势与未来是什么上升趋势
某些工艺差别
技术水平型
适于浓硫酸浓度
好处
局限于性
火把燃烧物
>5%
加工处理充分
无能源收购
离子液体硫化
0.5%-5%
温度加载
促使剂生产造价高
生物制品滤床
<1%
程序运行效率高低
征占范围大
前景转型方面
交织技术工艺APP
:如"膜隔离+促使氧化的"组装补救变浓硫酸浓度气体。
碳资本制作
:按照CCER等原则发展好项目经济发展性。
智力化监控摄像头
:物接入网工艺时时优化调整治疗性能。
结语
丁烷气体有机废气物正确处理需表明浓硫酸质量阳极氧化还原电位、总流量及伴生因素使用适合方法。高浓硫酸质量阳极氧化还原电位丁烷气体较好满足再生能源再利用(并网发电、分离纯化),低浓硫酸质量阳极氧化还原电位场景中必选用催化剂的作用阳极氧化或动物法。如今"双碳"关键推行,丁烷气体碳排放方法将向极有效率化、能源化朝向转型,建立工业企业整合自身的工程状况实施全生命安全时间段利润分享,使用较好完成实施方案。

 扫一扫添加微信