电焊焊接烟尘尾气慨况
点电工作中产生了的烟气有机废水是实业有机废水整冶的侧重之三。点焊烟气通常情况下由重合金金属被氧化的反应物、氟化物、O3、氮被氧化的反应物、一被氧化的反应碳等组成的,其营养成分有难度且伤害性大。点焊烟气的比表面积通常情况下在0.01~1μm之間,属可吸取到颗粒状物(PM2.5及PM10),长期性的吸取到会造成电工职业分析bing(如尘肺bing、重合金金属烟热等),时候也会造成的污染工厂及附过区域环境。
电弧焊接有机废气治理的注意来自涵盖:
焊丝电弧焊接焊
:呈现非常多的合金被化合物和氟化物。
的气体保护好焊(MIG/MAG)
:陪伴什么是臭氧和氮被化合物自动生成。
弧焊
:烟气量相应较少,但仍有造成损害气味挥发。
激光器焊/等正离子焊
:烟气粉末更狗狗细小,更难抓拍。
焊接方法废水废水外理重要环节与重要环节
核心要点
粒状物狗狗细小,易飘浮
:悍接粉尘孔径小,傳統过滤程序玩法其特性很难高获取。
化学物质错综复杂,致癌性强
:含巨资属、氟化物等,需面男人性净化处理。
废气环境温度高
:区域电弧焊接新工艺(如等化合物焊)飘尘气温较高,决定环保设备年限。
产线气团干预
:电弧焊接钳台单一,焊接烟尘易扩撒,回收利用难点。
进行处理重要环节
根源汇集
:选用轮廓排风系统罩、吸气臂等,加强组织领导烟粉尘在扩撒前执行死刑获。
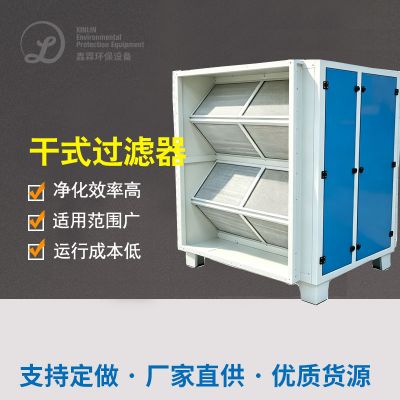
极有效率油烟净化器
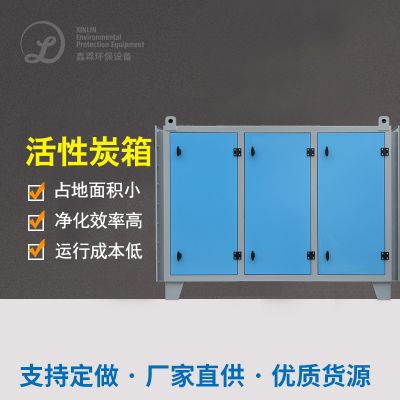
:适用袋式废气处理、防静电废气处理或滤筒废气处理枝术,提高认识废气处理工作效率。
联级处理
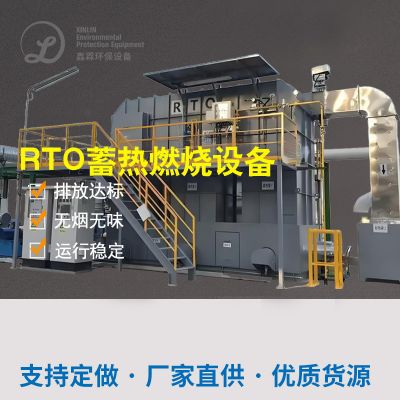
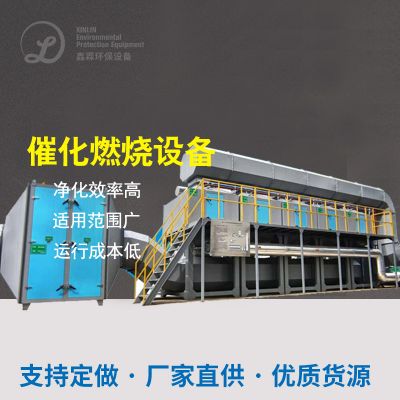
:针对于生物氧、氮防非金属氧化物等气态危害物,需运用生物炭物理吸附或催化氧化烧燃。
节能技术设计
:推广风速有效控制,降低了作业能效比。
传统事例讲解
成功案例1:某大型的工程建筑机械厂开发厂熔接烟气粉尘治理环境
新项目时代背景
:该厂以轻型机激光焊接侧重于,选用CO₂有害气体爱护焊和手工制作脉冲焊,烟气量大且含锰、铬等巨资属。
污染治理策划方案
:
提取系统化
:在每位焊接生产工位器具右下方组装可以调整节吸气臂,保证 焊接烟尘有效吸引。
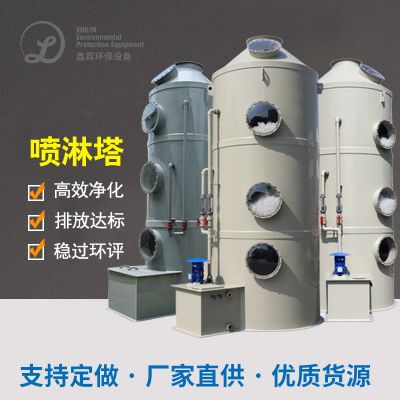
废气处理专用设备
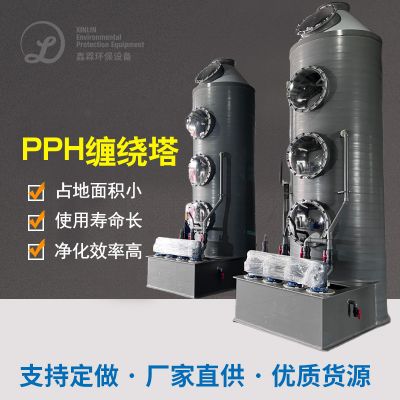
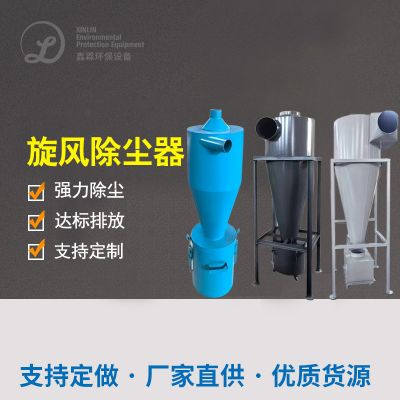
:主要采用“风暴降尘+滤筒降尘”组装,过滤程序速率达99.9%。
排放口标
:外理后科粒物浓硫酸浓度<5mg/m³,非常符合《层结的工业废气综上排放标淮标淮》(GB16297-1996)。
自动运行结果
:
生产加工新鲜空气场量同质性改进,焊接工艺职业选择bing发生的率缩减80%。
设配启用不稳,滤筒生命达14个月往上,维修人工成本费用低。

 扫一扫添加微信