电焊厂房废水概貌
悍接阶段中行成的烟粉尘化学物质复杂性,通常具有电焊焊接烟尘、黑色金属阳极氧化物质、有损有毒气体等。只能根据悍接鑫霖环保各个,烟粉尘化学物质有所为一定的差异:
烟气粉尘粉末物
:主要是成份为铁、锰、铬、镍等合金材料腐蚀物,颗粒直径通常情况下在0.01-1μm两者,易浮动在大气中。
有影响气味
:包涵二空气硫化碳(O₃)、氮空气化合物(NOx)、一空气硫化碳(CO)、二空气硫化碳(CO₂)等。
蒸发性有机质物(VOCs)
:地方焊接生产技术生产技术中施用焊剂或呵护气休不会行成多量VOCs。
电焊有机废气治理具备以上性能:
比表面积小
:大方面颗料物一种可吸气颗料物(PM10及PM2.5),对躯干隐患大。
浓硫酸浓度动荡大
:不锈钢焊接安全作业时工业废气所产生量随工序数据变化无常非常明显。
气温高湿
:大部分焊接生产气体温湿度较高且具有水液体,多了治理 难易。
熔接的废气处置关键点与步骤
加工存在的问题
科粒物彻底清除能力的标准高
:焊接加工焊接烟尘颗粒物细微,老式排尘生产设备不好提高效率气体吸附。
多个污染问题物共处
:需互相正确处理粉末物、气态环境大气污染物,艺三人组合冗杂。
车间管理结构限制
:焊接工艺流水线工分散型或移動时,集气模式构思难易大。
万元产值能耗与进行总成本
:办理体系需做到成果与实惠性。
最为关键的高技术重要环节
发源地控住
:重要采取低烟粉尘补焊用料和艺。
高效、性价比最高集气系统性
:会根据成品库的布置设计的合适的布局通风口或整体上通风整体。
三级整工院艺
:一般必须 "预处里+主处里+后处里"的组和工艺设计。
模块化化控住
:依据有机废气治理密度自行调低设计运营基本参数,降底能效。
精品案例库了解
例一:某中重型机械设备制造厂悍接车间管理烟气整治
创业项目背静
:
车辆间以门头设计件补焊遵循,施用埋弧、实验室气体防护焊等多类工艺设备,单日诞生有机废气治理约50kg,有机废气治理湿度常达60℃往上。
操作方案格式
:
集气操作系统
:采取顶吸罩+侧吸罩结合,以保证不锈钢焊接钳台烟气收集率≥90%。
治理 加工过程
:
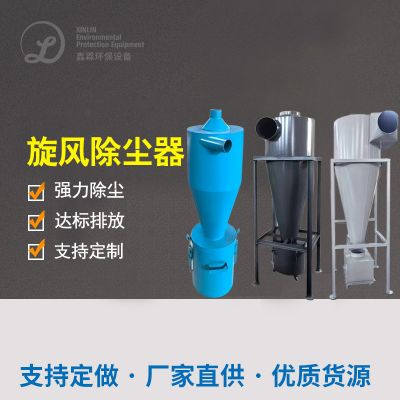
预治理:漩风排尘器祛除大科粒
主整理:优质滤筒除灰器(PTFE淋膜过滤器材)
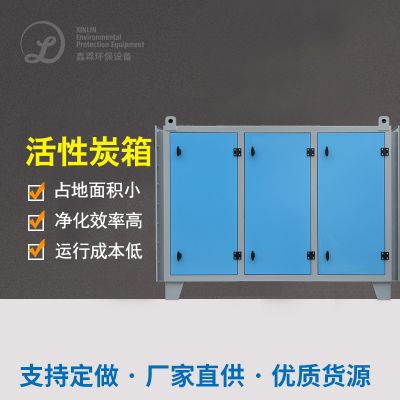
后外理:几丁质酶炭树脂吸附器外理的残留物气态污染破坏物
智力抑制
:选择电焊工序自功驻车自功自动调节轴流式风机速比。
工作郊果
:
粒子物的排放酸度<10mg/m³
VOCs的还原率>85%
系統万元产值能耗减低30%

 扫一扫添加微信