一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
化学镍槽:氰化物镀液(HCN析出)、铬酸镀液(CrO₃雾)、含酸性清洁工作液(HCl/H₂SO₄);
烘干处理道工序:液体(如乙酸乙酯、异丙醇)挥发掉;
退镀线:含镍、锌的废弃物散发。
气体叁数:
风速:8,000~15,000 m³/h(峰峰值达20,000 m³/h);
VOCs有机废气浓度:100~400 mg/m³(以乙酸乙酯、甲苯作为主料);
HCN氨水浓度:5~30 ppm;
CrO₃酸度:10~50 mg/m³;
酸碱性气休(H⁺):pH 1~3;
温度表:常温下~50℃。
2. 核心处理工艺
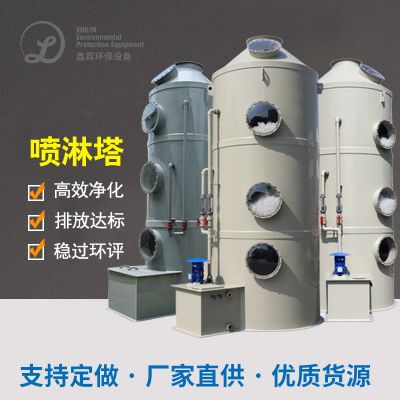
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
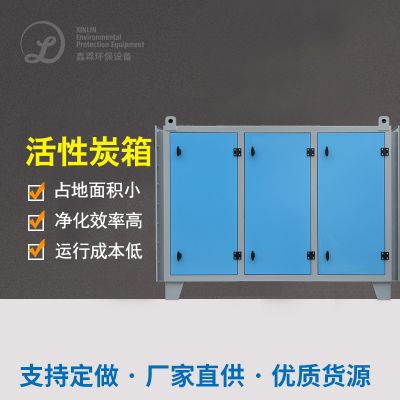
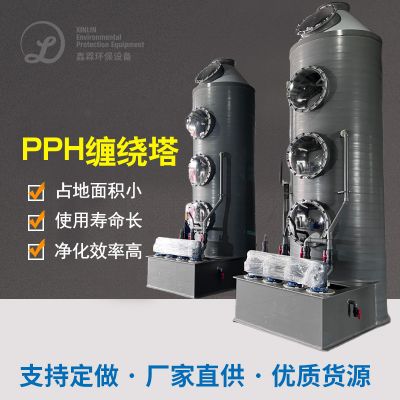
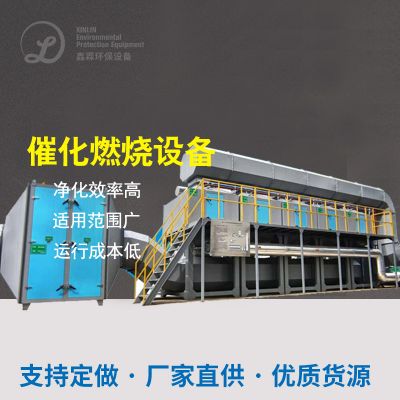
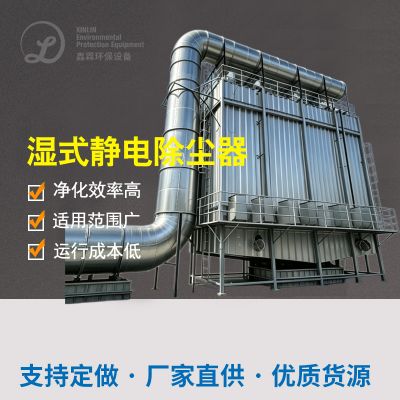
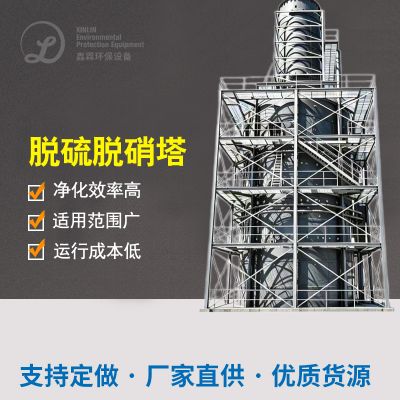
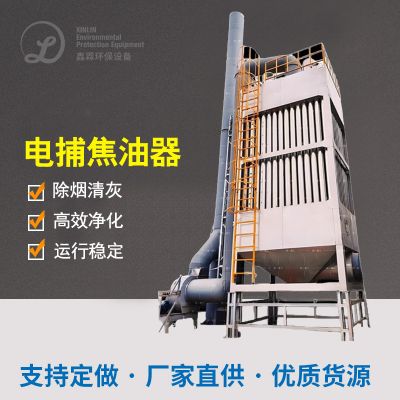
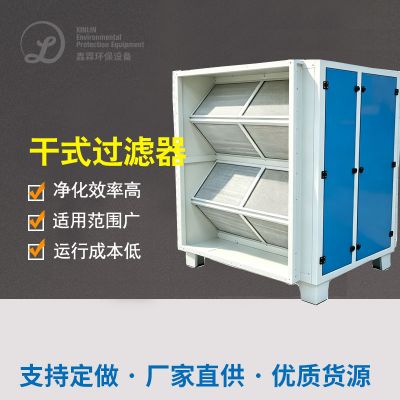
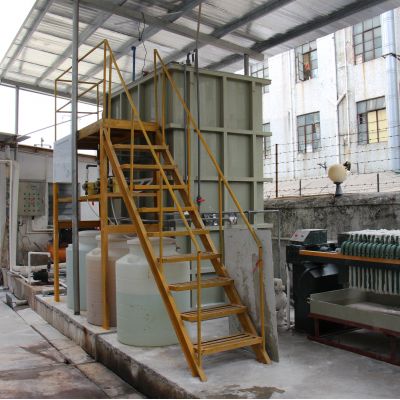
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
解决方法:
崔化阳极氧化的技术工艺:按照TiO₂光触媒崔化剂,在180~220℃下将HCN几乎阳极氧化的为CO₂和N₂;
多极吸引:1阶段自动喷淋系统塔污泥脱水NaOH采和强酸气物,两级催化反应塔进阶HCN分析。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
方法:
文丘里变快段:气体开启金属催化剂的作用氧化塔前利用高速路文丘里旋转喷头(强度≥30 m/s),使CrO₃粒子与金属催化剂的作用氧化剂充沛接触的面积;
定期存款喷吹阀系统的:每2小时内启动服务器减小气氛喷吹阀,清楚蒸汽管道灰尘。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
改进措施:
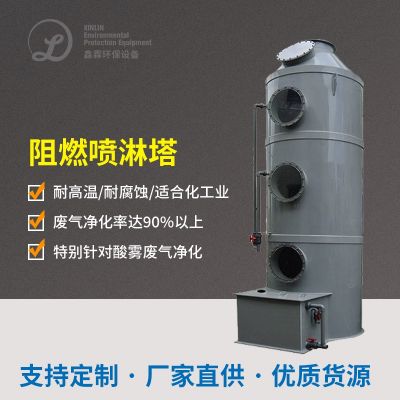
全PP/PVC不锈钢材质:与塔、管及伐门均进行耐腐烛朔胶;
牺性阳极保护性:在重要废金属器件(如卡箍电源接口)装置镁镁铝合金阳极,不断增加专用设备使用时间3倍。
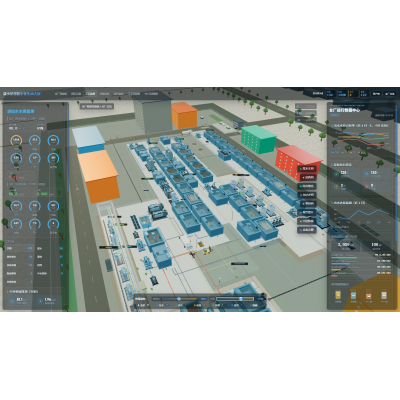
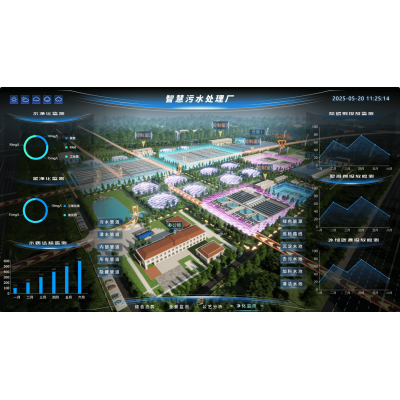
四、冶理视觉效果监测
附加效益
资源化利用:
收旧酸雾中的硝酸钠(年收旧量约500吨)使用在除垢工步;
借助阴离子对调不饱和树脂收废镀液中的贵合金金属(镍、铬收废率≥95%)。
区域经济经济收益:
年运营料工费减低40%,危废处理诞生量增多70%;
依据ISO 14001认证服务及清理加工示范岗品牌评审员。
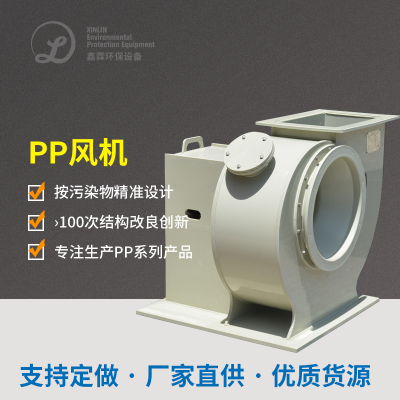
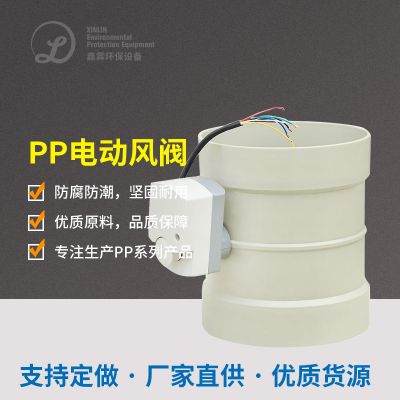
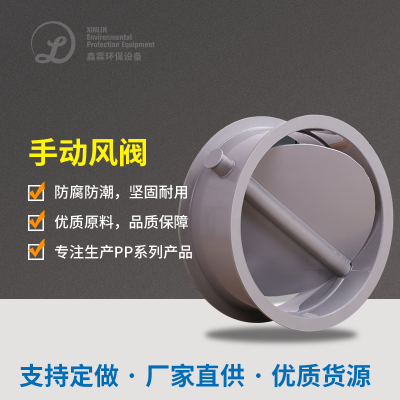
五、机器机 电磁阀选型汇总表(一部分关键点机器机 )
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
物料转型升级:发掘耐强酸性、耐常温的复合材质物料(如PPS+PTFE),升级装置稳定可信度;
自动化化监控设备:实施同屏在线VOCs、HCN感知器及AI掌控平台,建立错误自检验与功效提升。
如需深化改革技术水平实施方案(如催化反应剂使用年限型号、风口尺寸动态性发展),请供给实际的电镀锌工艺设计具体流程及有机废气治理营养成分论文检测评估报告。

 扫一扫添加微信