一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发孝车间管理:酵母粉菌代谢率诞生CO₂、无水乙醇及少量H₂S;
灌装线线:PET瓶内残余二被氧化碳释放出;
主料储藏:疏菜汁高浓液发挥的酯类(如乙酸乙酯);
污水渗漏处置站:生物滤池池生成的混炼氢及氯气。
排放物参数值:
功率:5,000~12,000 m³/h(食物发酵期谷值达15,000 m³/h);
VOCs有机废气浓度:60~200 mg/m³(以乙酸乙酯侧重于);
H₂S质量浓度:10~50 ppm;
环境湿度:85%~95%(食物发酵印刷废气最底达饱和点状态下)。
2. 核心处理工艺
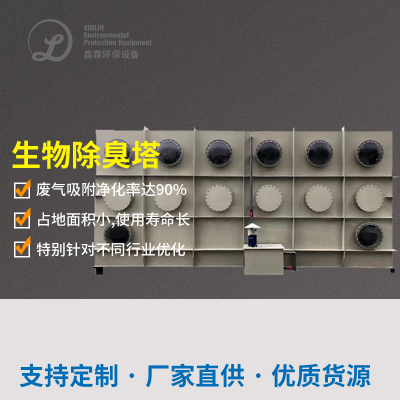
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
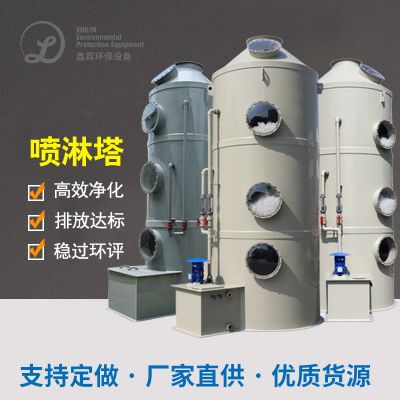
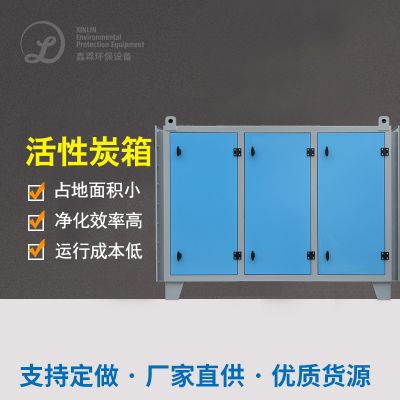
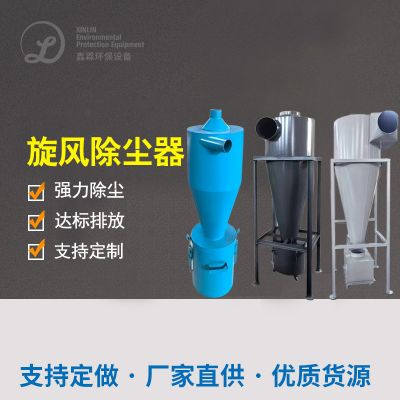
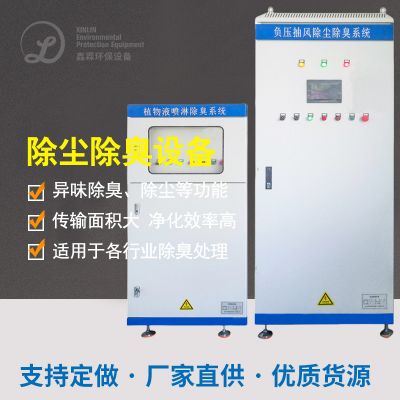
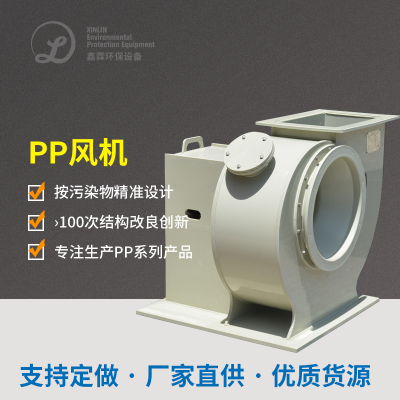
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
具体措施:
软件设置 预冷排湿机系统(冷藏晾干或膜分割),将温度降落到70%有以下;
配用 疏水生物体骨料(如热塑性树脂火山岩),极大减少含水分延迟。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
探析:
逐段式生物工程解决:前半段打疫苗硫杆菌(腐蚀H₂S为氢氧化钾盐),后段放入酯可降解菌(如红球菌);
添加 绿植的导出物(如薄荷精油功效)抑制性活性污泥法菌滋生,限制塑炼物导出。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
改进措施:
使用 缓冲区罐+迅猛加载排烟风机,秒钟内平稳新风量起伏较大;
装置 网上VOCs探测仪(PID传感应器器),实时视频修整物理吸附塔锁定速率。
四、处理特效评估报告格式
附加效益
资源化利用:
收集CO₂用来碳酸冷饮产量线(年收集量约7万吨);
生态学滤池活性污泥经烘干后是 有机酸肥材质。
经济能力效益:
年使用成本预算削减25%,碳释放权在线交易利润约8070万/年;
采用ISO 22000饮食的安全标准化管理体系建设实名认证,提高自己加盟品牌整体形象。
五、机械设备电机选型通知单(有些要点机械设备)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
生态学技木配适性:对于食材业内作用,制作耐高湿、耐致癌性的组合菌剂;
智力化售后:部署工作物2.连接网络网网络平台(如PLC+SCADA),做到远控监视与自适宜控住。
如需积极推进技术设备策划计划方案(如菌群驯化策划计划方案、风口尺寸动态信息模拟系统),请作为大概研发步奏图及工业废气基本成分检查报告范文。

 扫一扫添加微信